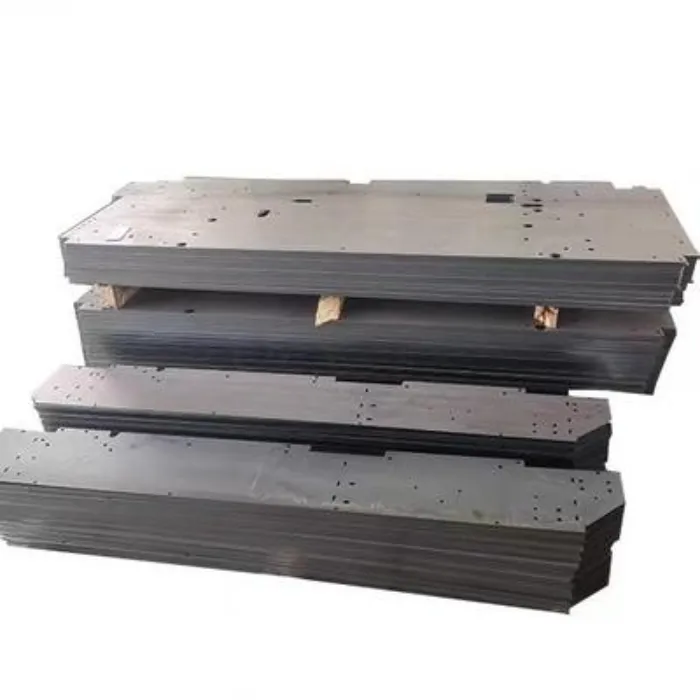
Carbon Steel Fabrication Plate
Isang high-precision na carbon steel fabrication plate na na-customize sa pamamagitan ng CNC fiber laser cutting batay sa mga drawing ng CAD ng kliyente. Kasama sa mga karaniwang marka ang Q235B, Q355B, A36, at S355JR na may opsyonal na hot-dip galvanizing. Nagbibigay ang Shunchen ng pinagsama-samang steel sourcing, processing, at export services na may MTC 3.1 certification.
Ang Shunchen Carbon Steel Fabrication Plate ay naghahatid ng mga precision-cut na bahagi para sa mga istrukturang bakal, makinarya, at wall curtain system. Gamit ang advanced na CNC fiber laser cutting para sa mga plato mula 1.5 hanggang 25 mm, gumagawa ito ng masalimuot na contour at bolt hole sa isang pass. Sinusuportahan ng mahigpit na QA, opsyonal na hot-dip galvanizing, at EN 10204 3.1 MTCs, tinitiyak nito ang mataas na pagkakapare-pareho at mabilis na paghahatid sa buong mundo.
Ano ang Carbon Steel Fabrication Plate?
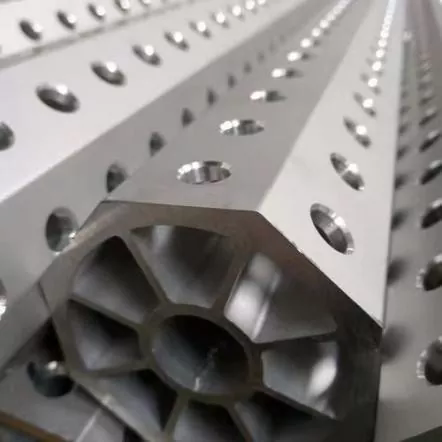
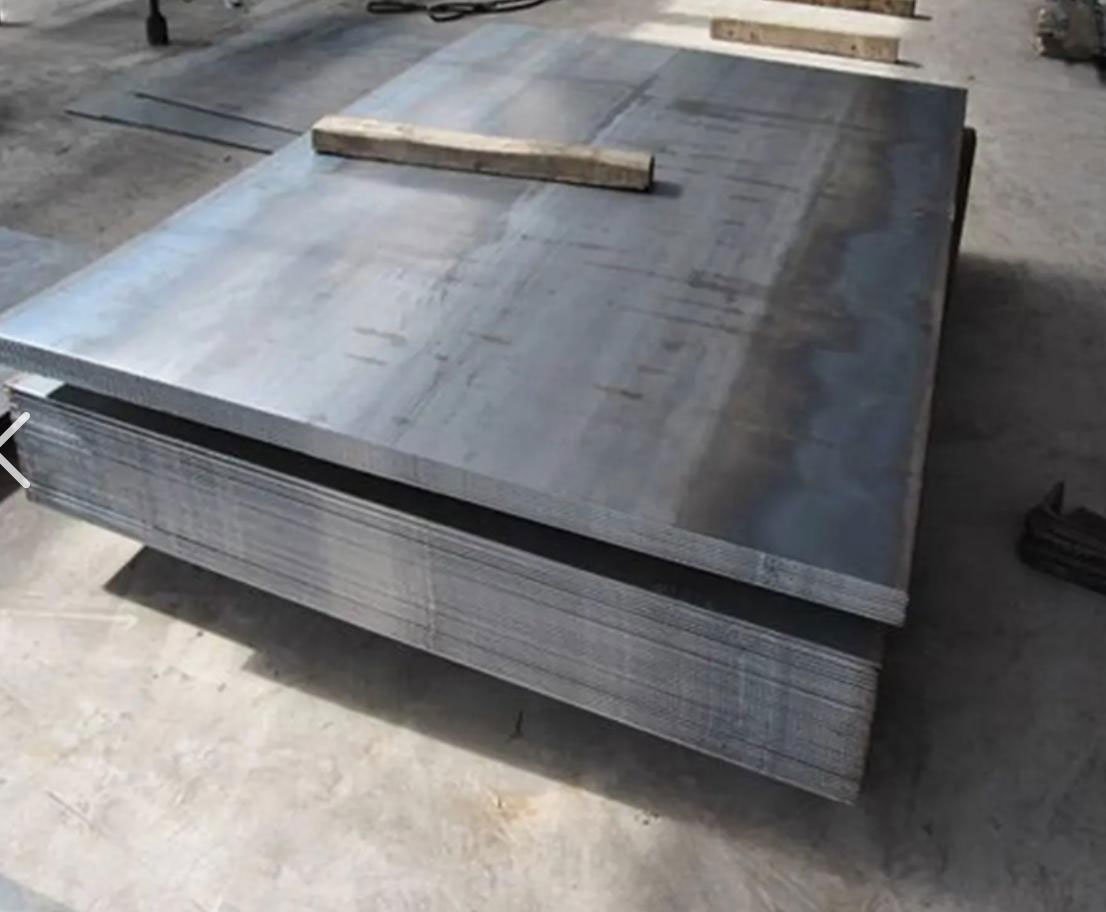
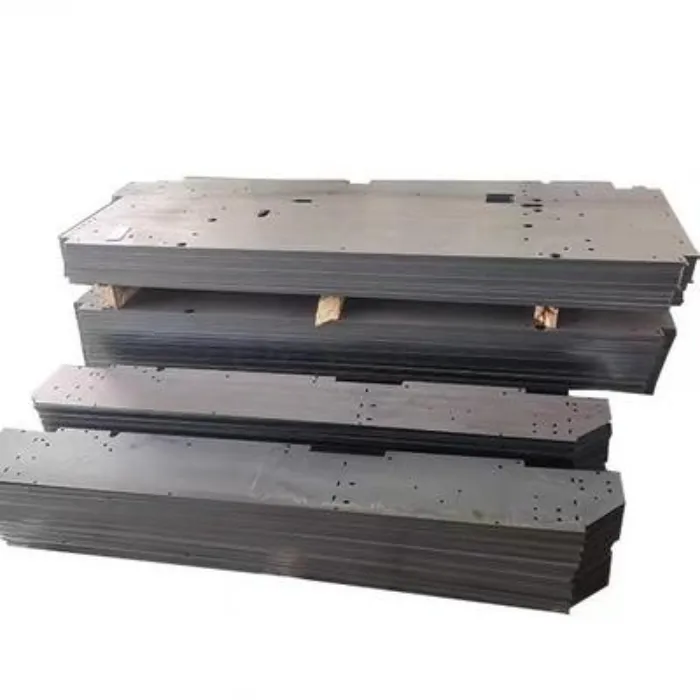
Ang Carbon Steel Fabrication Plate ay isang carbon steel plate na pinutol at naproseso sa isang tinukoy na laki o hugis para gamitin bilang isang istruktura o mekanikal na bahagi. Sa halip na mag-supply lamang ng mga rectangular stock plate, gumagawa si Shunchen ng mga blangko ayon sa mga drawing ng customer, kabilang ang mga hindi regular na contour, bolt hole, slot, mounting hole, at iba pang kinakailangang openings.
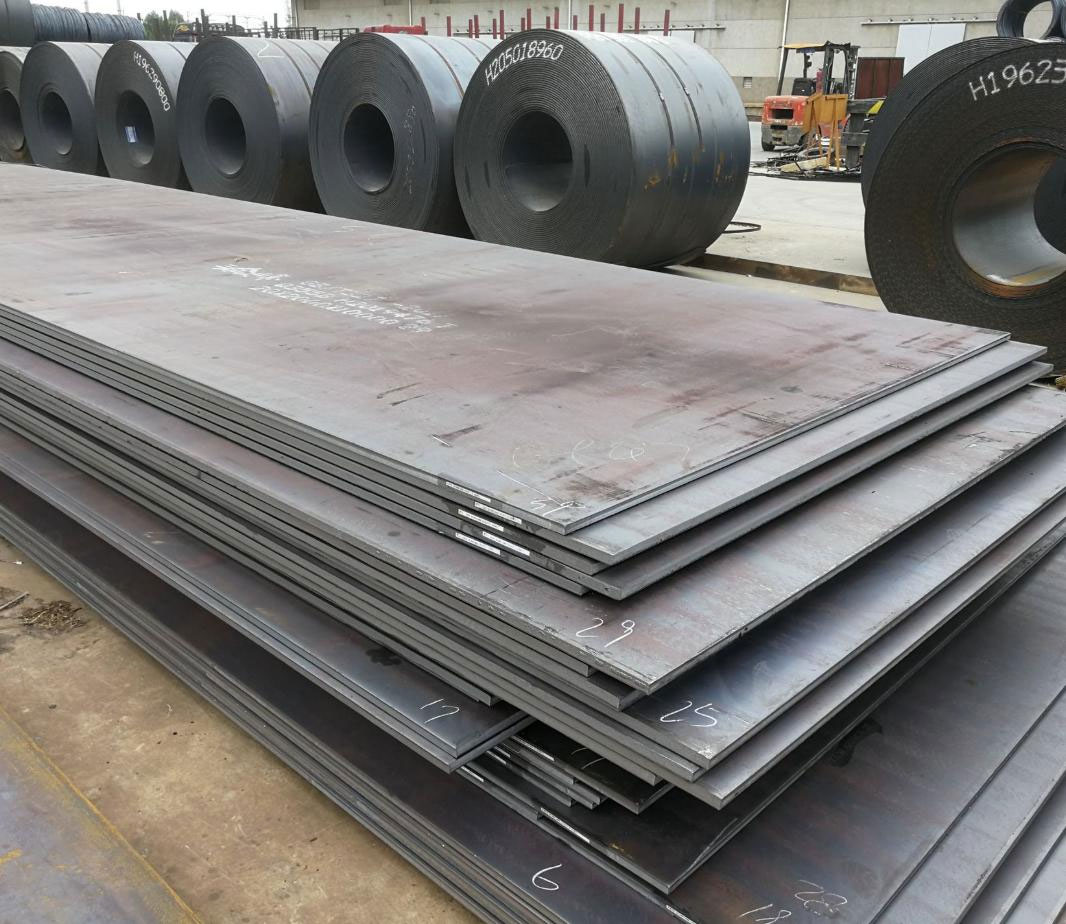
Ang batayang materyal ay maaaring Q235B, Q355B, ASTM A36, ASTM A572, S235JR, S355JR, SS400, o SM490, depende sa kinakailangang lakas at naaangkop na pamantayan ng materyal. Kasama sa karaniwang pagproseso ang CNC fiber laser cutting at digital nesting. Maaaring idagdag ang hot-dip galvanizing at pagpipinta kapag ang natapos na bahagi ay nangangailangan ng proteksyon ng kaagnasan.
Ang ganitong uri ng fabricated na plato ay inilaan para sa mga customer na nangangailangan ng cut-to-size na mga bahagi ng bakal para sa welding, bolting, structural assembly, paggawa ng kagamitan, o karagdagang surface treatment.
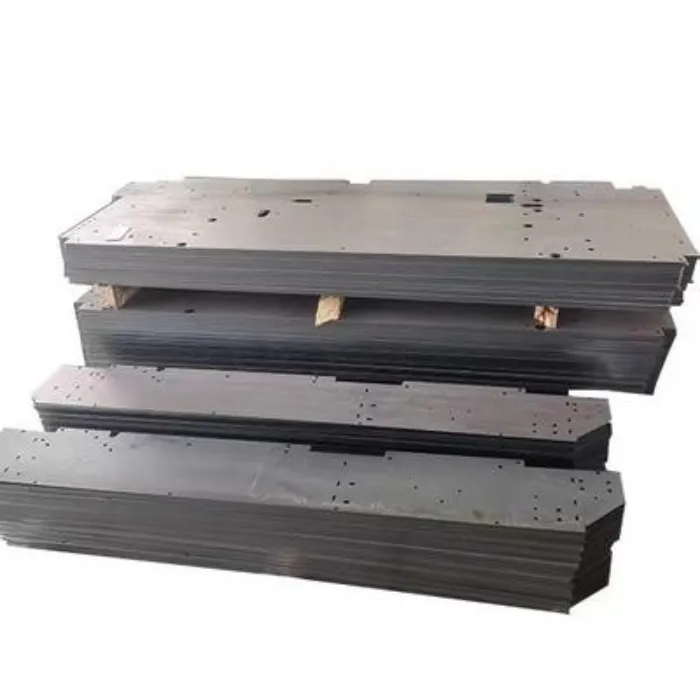
Mga Pangunahing Tampok
CNC Laser Cutting
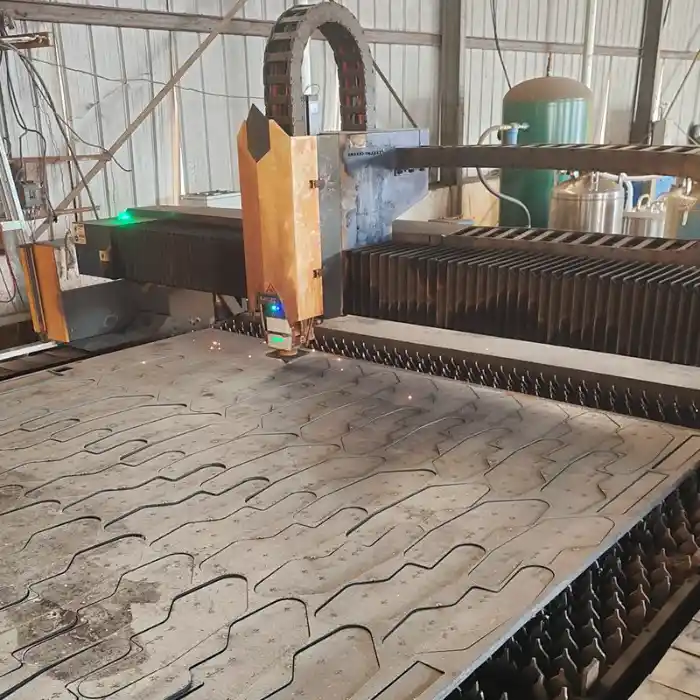
Pinoproseso ni Shunchen ang Carbon Steel Fabrication Plate na may CNC fiber laser cutting equipment. Ang cutting program ay nabuo mula sa aprubadong production drawing, na nagpapahintulot sa parehong contour at hole pattern na kopyahin sa isang batch.
Para sa mga plato sa loob ng 10 mm kapal, ang tinukoy na dimensional tolerance ay ≤±0.1 mm. Para sa 10–25 mm plates, ang tinukoy na tolerance ay ≤±0.2 mm. Ang aktwal na pagpapaubaya ay nakumpirma ayon sa kapal ng materyal, geometry, at mga kinakailangan sa pagguhit bago ang produksyon.
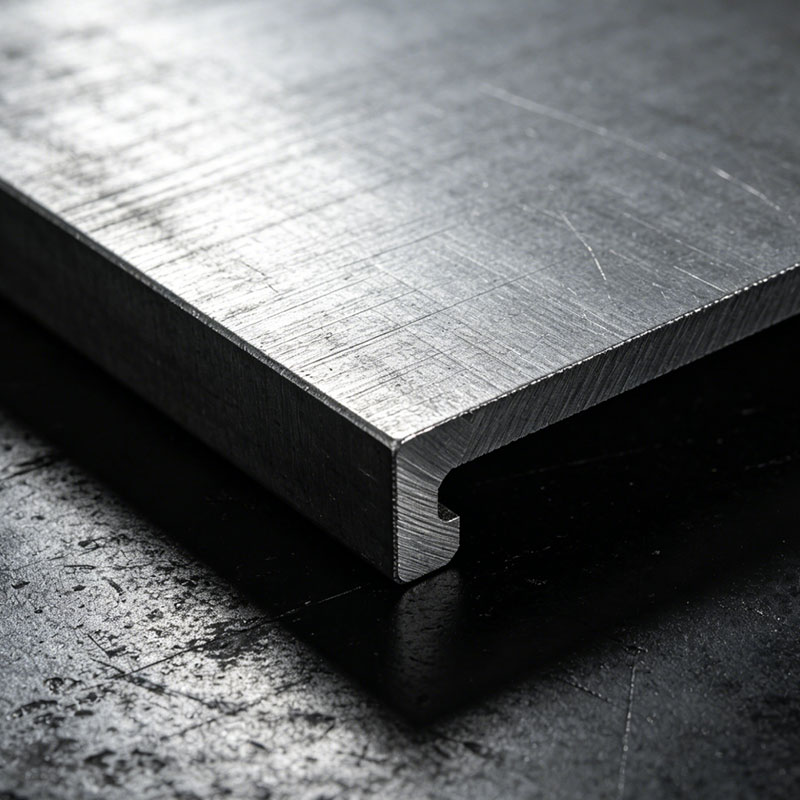
Malinis na Gupit Gilid
Ang laser cutting ay gumagawa ng mas makitid na thermal cutting zone kaysa sa conventional flame cutting. Tinutukoy ni Shunchen ang isang cut-surface roughness ng Ra ≤12.5 μm at kinokontrol ang mga nakikitang burr at mga iregularidad sa pagputol sa panahon ng huling inspeksyon.
Para sa mga bahagi na maaaring magamit nang direkta pagkatapos ng pagputol, binabawasan nito ang pangangailangan para sa manu-manong paggiling sa gilid. Kung ang isang proyekto ay nangangailangan ng isang tiyak na kondisyon ng gilid, ang kinakailangan ay maaaring isama sa pagguhit ng produksyon.
Mga Kumplikadong Contour at Mga Butas
Ang proseso ng pagputol ay maaaring makagawa ng hindi regular na mga balangkas, panloob na mga bakanteng, bolt hole, mounting hole, at mga puwang sa parehong operasyon ng produksyon. Ginagamit ang digital nesting kapag kailangang putulin ang iba't ibang bahagi mula sa iisang parent plate.
Ang minimum na cutting aperture ay humigit-kumulang 0.5 beses ang kapal ng plate, napapailalim sa materyal, geometry, at mga kondisyon ng pagputol.
Mga Pagpipilian sa Materyal
Ang Q235B at A36 ay angkop para sa maraming pangkalahatang structural application, habang ang Q355B, A572, at S355JR ay nagbibigay ng mas mataas na tinukoy na yield strength para sa mga application na nangangailangan ng mas malakas na structural material.
Ang materyal na grado ay nakumpirma laban sa mga detalye ng pagbili ng customer bago ang produksyon. Maaaring magbigay ng mga materyal na sertipiko para sa mga naaangkop na order.
Mga aplikasyon
Mga Bahagi ng Istraktura ng Bakal
Ang Carbon Steel Fabrication Plate ay ginagamit para sa mga naka-embed na plate, connection plate, base plate, stiffener, bracket, at iba pang bahagi ng istruktura ng bakal. Ang mga pre-cut bolt hole at tinukoy na mga contour ay nagpapahintulot sa mga bahaging ito na direktang lumipat sa workshop welding o site assembly.
Para sa paulit-ulit na mga bahagi, pinapanatili din ng pagputol ng CNC na pare-pareho ang mga sukat at posisyon ng butas sa pagitan ng mga batch.
Mga Bahagi ng Makinarya
Gumagamit ang mga tagagawa ng makinarya ng mga cut steel na blangko para sa mga base ng kagamitan, mga bracket, mga bahagi ng frame, mga mounting plate, mga reinforcement plate, at mga welded na bahagi ng istruktura.
Kapag ang bahagi ay ginawa mula sa pagguhit ng customer, ang proseso ng pagputol ay maaaring sundin ang kinakailangang panlabas na tabas at pag-aayos ng butas sa halip na hilingin sa workshop ng customer na markahan at gupitin ang bawat bahagi nang manu-mano.
Mga Bahagi ng Curtain Wall
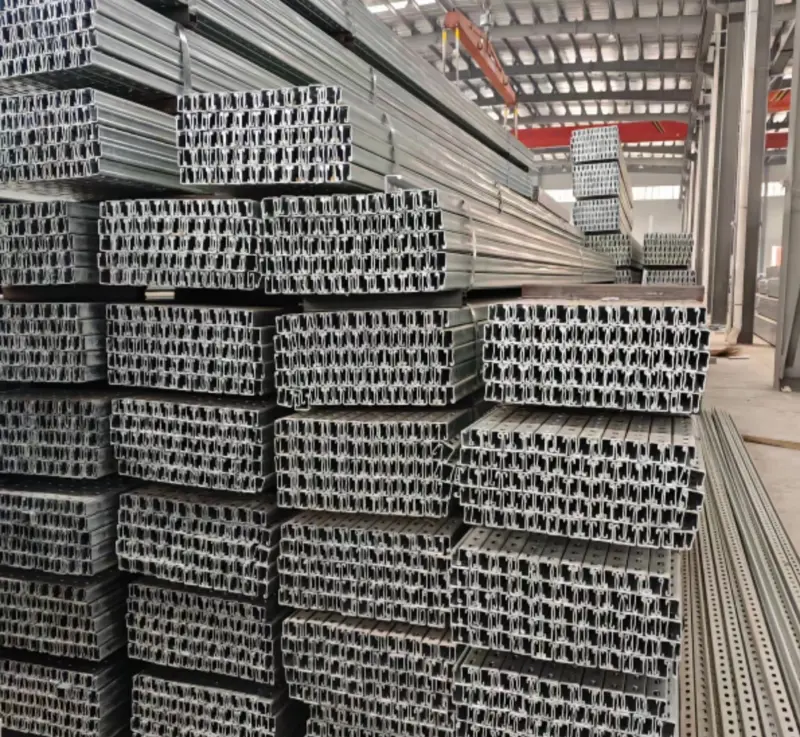
Maaaring iproseso ang Carbon Steel Fabrication Plate sa mga curtain wall connector, keel accessories, reinforcement parts, at iba pang custom na metal fitting. Kung ang bahagi ay nakalantad sa kahalumigmigan o panlabas na mga kondisyon, ang hot-dip galvanizing ay maaaring ilapat pagkatapos ng pagputol.
Munisipal at Pang-industriya na Bahagi
Ginagamit din ang mga cut steel component para sa guardrail parts, sign support, street-light accessories, agricultural machinery components, transport equipment, at iba pang fabricated steel assemblies.
Mga Teknikal na Parameter
Mga Detalye ng Pagproseso
| Parameter | Pagtutukoy |
| materyal | Q235B, Q355B, A36, A572, S235JR, S355JR, SS400, SM490 |
| Paraan ng Pagputol | CNC fiber laser cutting |
| Kapal ng Plate | 1.5–25 mm |
| Lapad ng Plate | 100–2500 mm |
| Dimensional Tolerance | ≤±0.1 mm sa loob ng 10 mm; ≤±0.2 mm sa 10–25 mm |
| Gupitin ang Pagkagaspang sa Ibabaw | Ra ≤12.5 μm |
| Pagputol ng Verticality | ≤0.5° sa loob ng 20 mm na kapal |
| Minimum na Cutting Aperture | Tinatayang 0.5 × kapal ng plato |
| Pinoproseso | Contour cutting, hole cutting, slot cutting, nesting |
| Paggamot sa Ibabaw | Itim na plato, hot-dip galvanized, pininturahan |
| Sertipiko ng Materyal | Available ang EN 10204 3.1 |
| Third-Party Inspection | Available ang SGS |
Mga Katangian ng Materyal
| Grade | Lakas ng makunat | Lakas ng ani | Pagpahaba |
| Q235B | 375–460 MPa | ≥235 MPa | ≥26% |
| Q355B | 470–630 MPa | ≥355 MPa | ≥21% |
Mga Naaangkop na Pamantayan
| Pamantayan | Mga Karaniwang Marka |
| GB/T 700 / GB/T 1591 | Q235B / Q355B |
| ASTM A36 / ASTM A572 | A36 / A572 |
| EN 10025-2 | S235JR / S355JR |
| JIS G3101 | SS400 / SM490 |
Ang naaangkop na pamantayan, grado ng materyal, kapal, at pagpapaubaya ay nakumpirma mula sa detalye ng pagbili bago ang produksyon.
Quality Control
Pagsusuri ng Materyal
Bago ang pagputol, ang papasok na plato ay sinusuri laban sa kinakailangang grado at kapal. Ang dokumentasyon ng pagsubok sa mill ay tumugma sa materyal na impormasyon na naitala para sa order.
Pinipigilan nito ang ibang grado ng bakal o kapal mula sa pagpasok sa produksyon kapag ang order ay nangangailangan ng isang partikular na detalye ng materyal.
Pag-inspeksyon sa Pagputol
Pagkatapos ng pagputol ng laser, sinusuri ng mga inspektor ang mga kritikal na sukat laban sa naaprubahang pagguhit. Depende sa bahagi, maaaring kabilang dito ang mga pangkalahatang dimensyon, contour geometry, diameter ng butas, posisyon ng butas, at kapal ng plato.
Para sa paulit-ulit na produksyon, maaaring itatag ang mga kinakailangan sa inspeksyon para sa mga unang piraso bago maproseso ang natitirang batch.
Pagsusuri sa gilid
Sinusuri ang gilid ng hiwa para sa labis na burr, slag, nakikitang deformation, at hindi regular na pagputol. Maaaring ma-verify ang mga kinakailangan sa pagkamagaspang sa ibabaw kapag tinukoy ng customer.
Materyal na Traceability
Naka-link ang production batch sa kaukulang hilaw na materyales at mga talaan ng inspeksyon. Para sa mga order na nangangailangan ng pormal na materyal na dokumentasyon, maaaring magbigay ng EN 10204 3.1 na materyal na sertipiko.
SGS Inspeksyon
Kapag ang isang independiyenteng inspeksyon ay kinakailangan, ang SGS inspeksyon ay maaaring ayusin bago ipadala. Ang saklaw ng inspeksyon ay maaaring tukuyin ayon sa kontrata ng pagbili, tulad ng mga sukat, materyal na dokumentasyon, dami, hitsura, at iba pang mga napagkasunduang kinakailangan.
Serbisyo sa Pag-customize ng OEM
Pagsusuri sa Pagguhit
Tumatanggap si Shunchen ng mga drawing ng customer para sa mga made-to-order na bahagi ng Carbon Steel Fabrication Plate . Bago ang pagsipi, sinusuri ng technical team ang drawing para sa materyal na grado, kapal, sukat, posisyon ng butas, pagpapaubaya, at mga kinakailangan sa pagproseso.
Kung ang isang dimensyon o tolerance ay hindi angkop para sa napiling kapal ng materyal o proseso ng pagputol, maaari itong kumpirmahin sa customer bago ang produksyon.
Pugad
Para sa mga order na naglalaman ng maraming laki o hugis ng bahagi, inaayos ang mga bahagi sa pamamagitan ng digital nesting. Inihanda ang layout ng nesting ayon sa kinakailangang dami at sukat ng parent plate.
Tinutukoy nito ang cutting program bago pumasok ang steel plate sa laser machine.
Pagputol at Pangalawang Paggamot
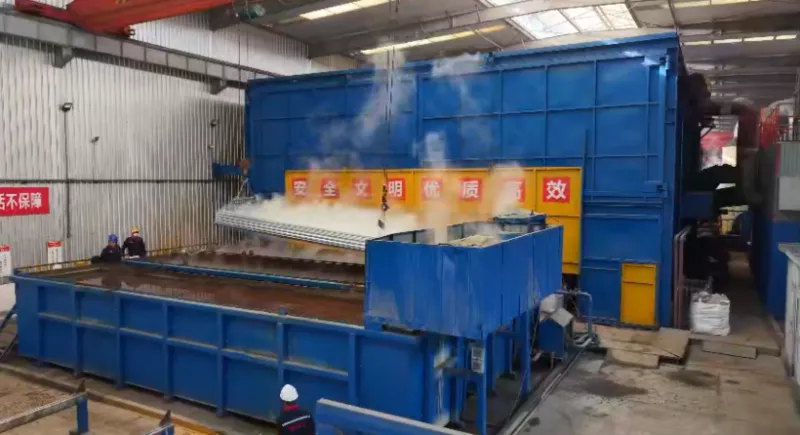
Pagkatapos ng pag-apruba ng pagguhit, ang mga bahagi ay pinutol ng laser ayon sa nakumpirma na programa. Kung ang mga natapos na bahagi ay nangangailangan ng proteksyon ng kaagnasan, maaari silang ipadala para sa hot-dip galvanizing o pagpipinta.
Ang kinakailangang paggamot sa ibabaw ay dapat na tukuyin bago ang produksyon dahil ito ay nakakaapekto sa kasunod na ruta ng pagproseso at inspeksyon.
Inspeksyon at Packaging
Pagkatapos ng pagproseso, ang mga natapos na bahagi ay siniyasat laban sa napagkasunduang mga kinakailangan. Ang mga materyal na sertipiko at mga dokumento ng inspeksyon ng ikatlong partido ay maaaring ihanda kapag kasama sa order.
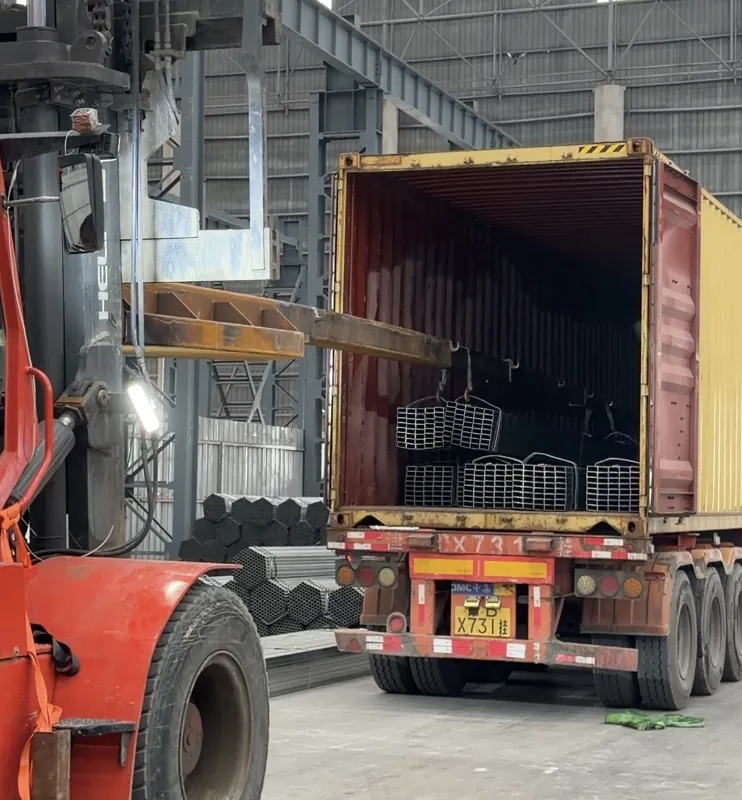
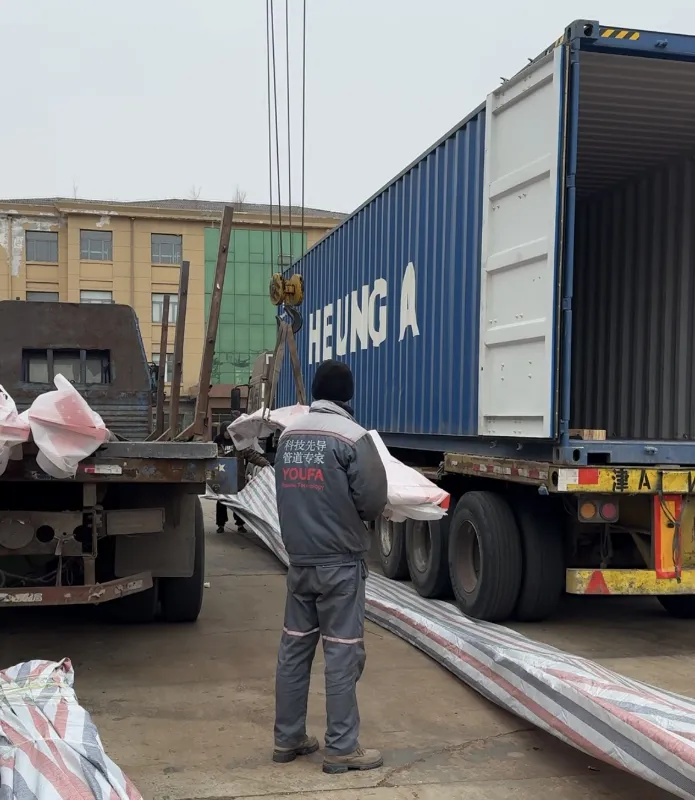
Para sa mga pagpapadala sa pag-export, maaaring gamitin ang waterproof film, wooden pallets, at steel strapping ayon sa laki ng bahagi at mga kinakailangan sa pagpapadala.
Mga Tunay na Pagsusuri ng Customer
"Lubos na nakakatipid ang mga laser cut steel plate sa aming oras sa pagpoproseso sa site. Ang mga produkto ng ShunChen ay may stable na precision at zero burrs, na perpektong tumutugma sa aming mga kinakailangan sa steel structure assembly. Ang kanilang paghahatid ay palaging nasa iskedyul."
—— Omar Hassan, Project Manager, Middle East Construction Engineering Co., Ltd.
"Kami ay gumagawa ng precision mechanical parts na may mahigpit na tolerance na kinakailangan. Ang laser cutting carbon steel plates ng ShunChen ay may kaunting deformation at pare-pareho ang kalidad ng batch, na epektibong binabawasan ang aming rejection rate at production cost."
—— Li Ming, Direktor ng Teknikal, Domestic Machinery Manufacturing Co., Ltd.
"Ang curtain wall engineering ay may mataas na mga kinakailangan para sa hitsura at katumpakan ng pagpupulong. Ang kanilang mga laser cut connector ay may mga tumpak na sukat at makinis na mga gilid, na lubos na nagpapabuti sa aming kahusayan sa pag-install at kalidad ng proyekto."
—— Zhang Wei, Procurement Director, East China Curtain Wall Engineering Company
Bakit Kami Piliin
Ang pangunahing bentahe ni Shunchen para sa mga gawa-gawang order ng bakal ay ang pagkukunan ng materyal na bakal, pagputol ng plato, paggamot sa ibabaw, at pag-export ng kargamento ay maaaring pangasiwaan sa loob ng parehong pang-industriyang grupo.
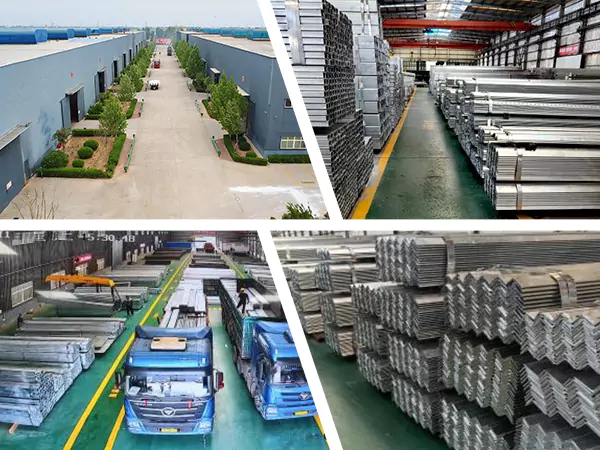
Ang grupo ay itinatag sa industriya ng bakal noong 2014 at mula noon ay nagdagdag ng hot-dip galvanizing, produksyon ng istruktura ng bakal, pagmamanupaktura ng suporta sa photovoltaic, warehousing, at logistik. Ang kasalukuyang taunang kapasidad ng produksyon ay lumampas sa 450,000 tonelada, na may higit sa 40,000 metro kuwadrado ng produksyon at espasyo sa imbakan.
Para sa mga customer na bumibili ng mga fabricated na bahagi, nangangahulugan ito na ang order ay hindi kailangang hatiin sa pagitan ng isang supplier ng bakal, cutting workshop, galvanizing company, at export trader.
Maaaring kumpirmahin ni Shunchen ang materyal na grado at mga kinakailangan sa pagputol mula sa mga guhit ng customer, iproseso ang steel plate, ayusin ang opsyonal na galvanizing o pagpipinta, kumpletuhin ang mga kinakailangang dokumento ng inspeksyon, at ihanda ang mga natapos na bahagi para sa pag-export ng kargamento.
Ang mga maginoo na hilaw na materyales ay naka-stock ayon sa mga kinakailangan sa produksyon. Ang mga sample na order ay karaniwang maaaring isaayos sa loob ng humigit-kumulang 3 araw, habang ang mga bulk order ay karaniwang nakaiskedyul sa loob ng 7–10 araw. Ang aktwal na oras ng lead ay depende sa availability ng materyal, dami ng order, geometry ng bahagi, paggamot sa ibabaw, at mga kinakailangan sa inspeksyon.
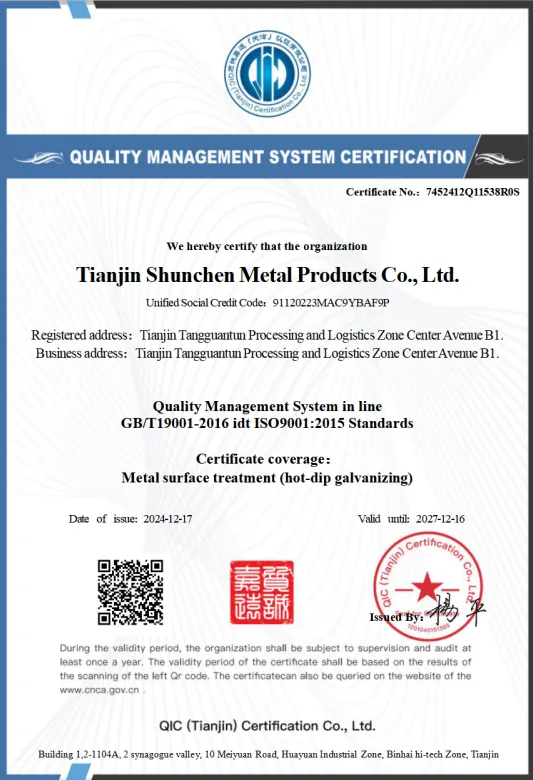
Ang kumpanya ay may ISO 9001 certification at sumusuporta sa MTC EN 10204 3.1 at SGS inspection para sa mga naaangkop na export order.
FAQ
Anong mga materyales ang maaaring gamitin para sa Carbon Steel Fabrication Plates?
Kasama sa mga karaniwang materyales ang Q235B, Q355B, ASTM A36, ASTM A572, S235JR, S355JR, SS400, at SM490. Dapat tukuyin ang kinakailangang grado kapag humihiling ng quotation.
Anong kapal ang maaaring laser cut?
Ang karaniwang saklaw ng pagproseso ay 1.5-25 mm. Kung ang kinakailangang kapal ay nasa labas ng saklaw na ito, maaaring suriin ng teknikal na koponan ang materyal at bahaging geometry bago kumpirmahin ang produksyon.
Maaari mo bang putulin ang mga bakal na plato ayon sa mga guhit ng CAD?
Oo. Maaaring magbigay ang mga customer ng mga CAD drawing o iba pang naaangkop na mga file sa engineering. Ang pagguhit ay sinusuri bago ang produksyon upang kumpirmahin ang mga sukat, materyal, kapal, mga posisyon ng butas, at mga pagpapaubaya.
Maaari mo bang iproseso ang mga butas kasama ng tabas ng plato?
Oo. Maaaring isama ang mga bolt hole, mounting hole, slots, at iba pang internal geometries sa CNC cutting program. Ang laki ng butas at positional tolerance ay dapat na tinukoy sa pagguhit.
Maaari bang galvanized ang mga bahagi ng hiwa?
Oo. Maaaring isaayos ang hot-dip galvanizing pagkatapos ng pagputol. Ito ay karaniwang ginagamit para sa mga panlabas na bahagi ng istruktura, mga kasangkapan sa dingding ng kurtina, at iba pang mga bahagi na nangangailangan ng karagdagang proteksyon sa kaagnasan.
Maaari ka bang magbigay ng mga ulat ng MTC at SGS?
Oo. Ang EN 10204 3.1 na mga materyal na sertipiko ay magagamit para sa mga naaangkop na order. Ang inspeksyon ng third-party ng SGS ay maaari ding ayusin kapag kinakailangan ng detalye ng pagbili ng customer.
Anong impormasyon ang kailangan para sa isang panipi?
Karaniwang nangangailangan ang quotation ng grado ng bakal, kapal, pagguhit ng bahagi, dami, kinakailangang tolerance, paggamot sa ibabaw, mga kinakailangan sa inspeksyon, at destinasyon ng paghahatid. Kung ang pagguhit ay naglalaman ng maraming iba't ibang bahagi, ang kinakailangang dami para sa bawat bahagi ay dapat ding ibigay.
Ano ang normal na lead time?
Ang mga sample na order ay karaniwang maaaring isaayos sa loob ng humigit-kumulang 3 araw, habang ang mga maramihang order ay karaniwang nakaiskedyul sa loob ng 7–10 araw. Ang huling lead time ay nakumpirma pagkatapos suriin ang materyal, dami, kumplikadong pagputol, paggamot sa ibabaw, at mga kinakailangan sa inspeksyon.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
Shunchen Industrial Co., Ltd., Anzhuangzi Industrial Park, Xizhaizhuang Town, Jinghai District, Tianjin, China
-
Tel
-
Naghahanap ng abot-kayang, mataas na kalidad na bakal? Magpadala ng katanungan kay Shunchen. Nagbibigay kami ng mga customized na solusyon at mababang presyo na mga panipi sa loob ng 24 na oras para sa iyong maramihang mga order.
Mga Rekomendasyon sa Balita